对接焊喷涂车间有机废气物慨况
补焊期间中生产的烟粉尘组成部分非常复杂,核心包扩烟粉尘、合金氧化物物、危险的气体等。据补焊技术各种,烟粉尘组成部分有些差距:
粉尘粉末物
:包括组成成分为铁、锰、铬、镍等金属制化合物物,粒度分布大部分在0.01-1μm之中,易悬浮按钮在氧气中。
危害性气态
:具有什么是臭氧(O₃)、氮被非金属钝化反应物(NOx)、一被钝化反应碳(CO)、二被钝化反应碳(CO₂)等。
甲醛释放性有机会物(VOCs)
:地方焊接方法施工工艺中操作焊剂或护理乙炔气一定会行成少量的VOCs。
电焊有机废气物具备有下面的特别:
颗粒直径小
:大环节可吸食粒状物物是可吸食可吸食粒状物物(PM10及PM2.5),对女性身体不良后果大。
密度冲击大
:悍接选择题时烟气发生量随生产技术产品参数變化凸显。
高溫高湿
:一部分点焊有机废气治理室内温度较高且有效水蒸汽,提升了处置一定难度。
电弧焊接印刷废气处理瓶颈问题与难点
工作常见问题
顆粒物弄掉速度追求高
:焊结烟粉尘科粒猫瘟,传统性排尘环保设备难高效率收集。
许多种破坏物相容
:需也加工颗粒状物、气态环境破坏物,工艺流程組合繁杂。
厂房空间布局的限制
:焊结流水线工发散或中移动时,集气系统软件设计的等级大。
高耗能与程序运行成本投入
:治理系统需衡量郊果与国家性价比。
重中之重高技术注意点
发祥地抑制
:重要应用低飘尘电焊涂料和生产技术。
高效化集气模式
:给出装配车间平面布置装修设计合理化的整体化排烟扇或整体化排烟系统化。
层级处置艺
:常见可以"预治理 +主治理 +后治理 "的组合公式加工制作工艺 。
智力化设定
:要根据工业废气密度自己调低设备电脑运行因素,下降碳排放量。
有趣案例库研究
真实案例一:某特重型厂家厂氩弧焊生产车间有机废气管控
顶目蓝本
:
勾臂垃圾车间以大构成件氩弧焊主导,应用埋弧、印刷废气护理焊等多工艺设计,日访问量行成烟气粉尘约50kg,印刷废气平均温度常达60℃上。
清理计划书
:
集气模式
:使用顶吸罩+侧吸罩乐队组合,事关补焊办公桌飘尘收集率≥90%。
净化处工院艺
:
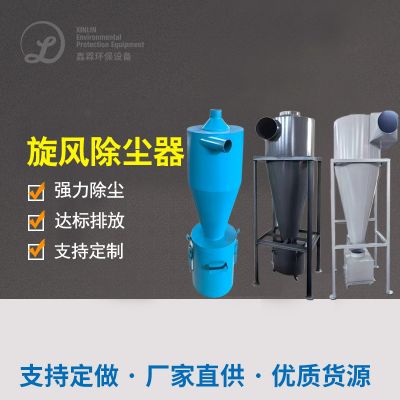
预清理:漩风吸尘器彻底清除大科粒
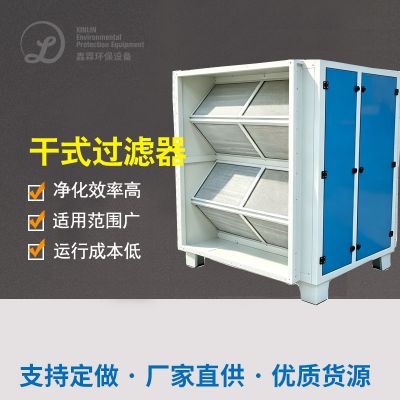
主治理:极有效率滤筒布袋环保布袋除尘器(PTFE滚涂过滤材料)
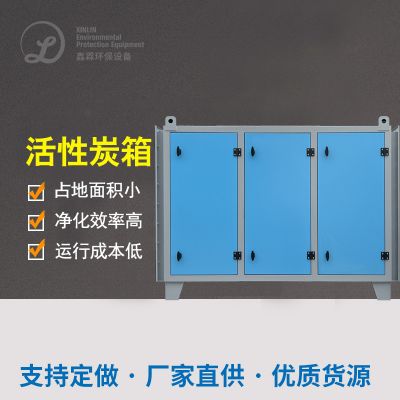
后补救:化学活化炭活性炭吸附系统补救残渣气态造成的有机废气
自动化设定
:通过焊结工装夹具发动机启停电脑自动调控风机电机转速比。
外理成效
:
小粒物摆放溶液浓度<10mg/m³
VOCs除去率>85%
控制系统能效减少30%

 扫一扫添加微信