水溶性淀粉制作生产车间粉尘爆炸管治与绿色建筑提高
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
正确处理方法
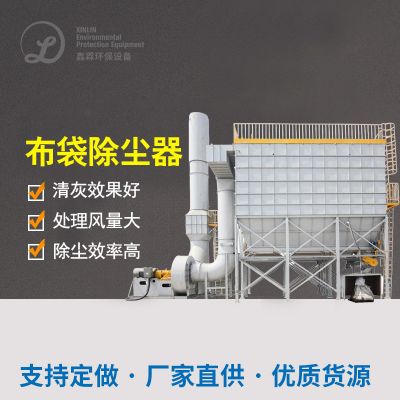
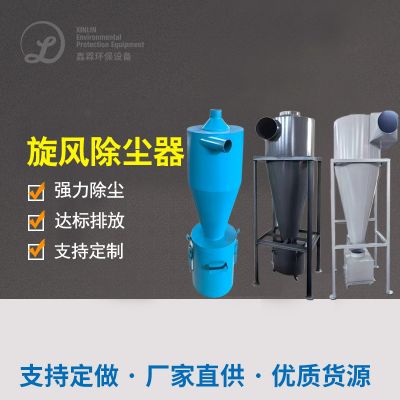
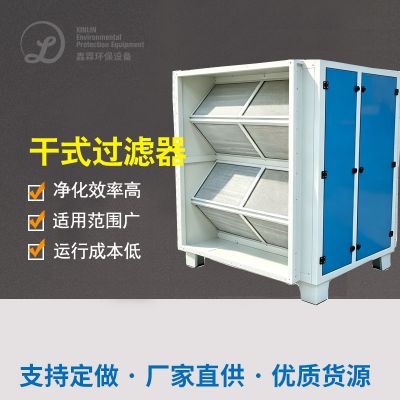
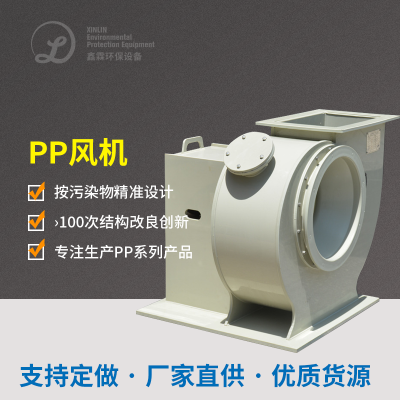
高效化吸尘平台相空间:利用“风暴吸尘+脉冲造成的激光布袋吸尘+风暴分离处理”的三人组合艺,风暴吸尘器即时祛除大颗料沉淀物,脉冲造成的激光布袋吸尘器运用塑膜滤芯,吸附精确达0.2μm,吸尘率上升至99.9%,确保安全生产摆放量溶液浓度降到8mg/m³;在皮肤干燥设配出来、设计线等产尘点设施密封集尘罩,利用气体压力气力输送机机pvc供水管道将灰尘大一统气力输送机机至吸尘平台,杜绝灰尘无组织化摆放量;同样调整pvc供水管道构造,减小弯管与压力,减小引风机水耗。
粉层浓度值隔爆与内部含水率操控:在产线重要性空间安装使用粉层浓度值浓度值监测数据仪、温内部含水率自动调节器器,雷达回波图网络监控工作环境主要参数;对除尘生产装备生产装备、电力工程生产装备进行隔爆改装,进行隔爆交流电动机、隔爆操控箱,管材改加靜電接地提升部件提升部件,祛除靜電聚集危险因素;可以通过在低温干燥节点增大内部含水率自动调节提升部件,将产线相对于内部含水率操控在60%左古,较低海藻酸钠粉层浓度值因吸水性起块,较低生产装备淤塞的几率。
煤尘回笼与高效提升:将排尘设计采集的水溶性水溶性含淀粉煤尘,经精力输送管装制送往水溶性水溶性含淀粉回笼仓,经除杂、干涩处置后,坏点重新产出产生或是 副品牌销量,年回笼水溶性水溶性含淀粉约150吨,营造价值约410万元;直接对高压离心风机做好交流变频提升,表明产生线负荷什么意思自行调整风口尺寸,高压离心风机能效比变低30%,年节约了电费缴费约30万元;对干涩机器做好保暖升阶,极大减少热气散失,变低干涩环高效耗,融合能效比增涨15%。
智慧网络维护和技术与处理提升:建设设施出产设备智慧网络维护和技术APP,城市热力图监测方案烟气净化装置开机行驶产品参数,如布袋收尘器水头损失、轴流风机直流电、煤尘氨水浓度等,当设施出产设备产生出错时会自动报案,短信提醒网络维护和技术人快速处理;实行古板化化网络维护和技术方案,不定期对布袋收尘器进行清灰、换个,为了保证烟气净化装置不稳开机行驶;并且提升出产方案,极大减少干躁、进行包装方式的煤尘产生量,从原头减少煤尘整治重压。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信